
In den 1930er Jahren war der Horch 850 der blechgewordene Traum zahlloser Automobilfans. Der von der Auto Union gebaute Wagen setzte auf einen außergewöhnlichen Motor, der seiner Zeit voraus war. 90 Jahre später verhelfen die Experten von Campro in Bochum einem Sammlerstück zu neuem Leben.
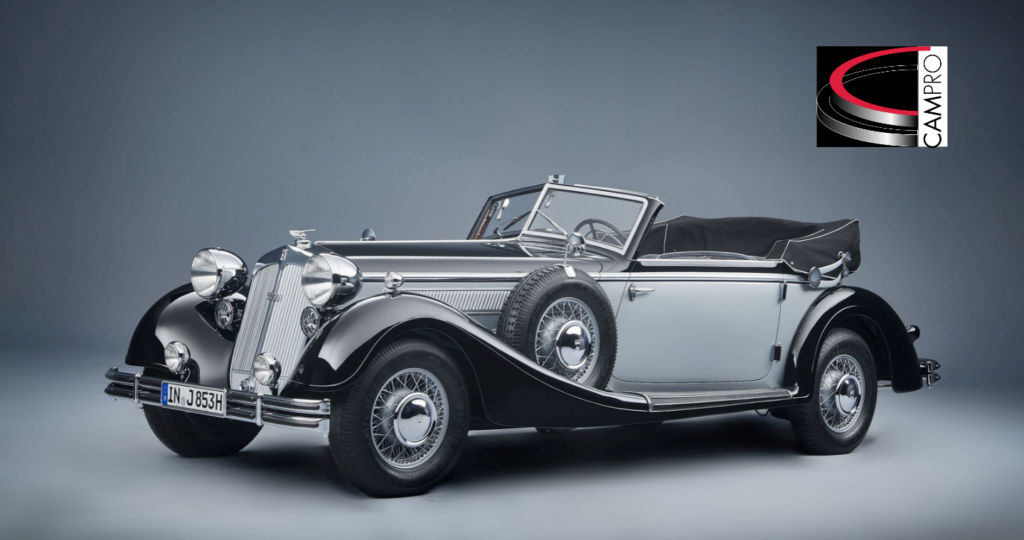
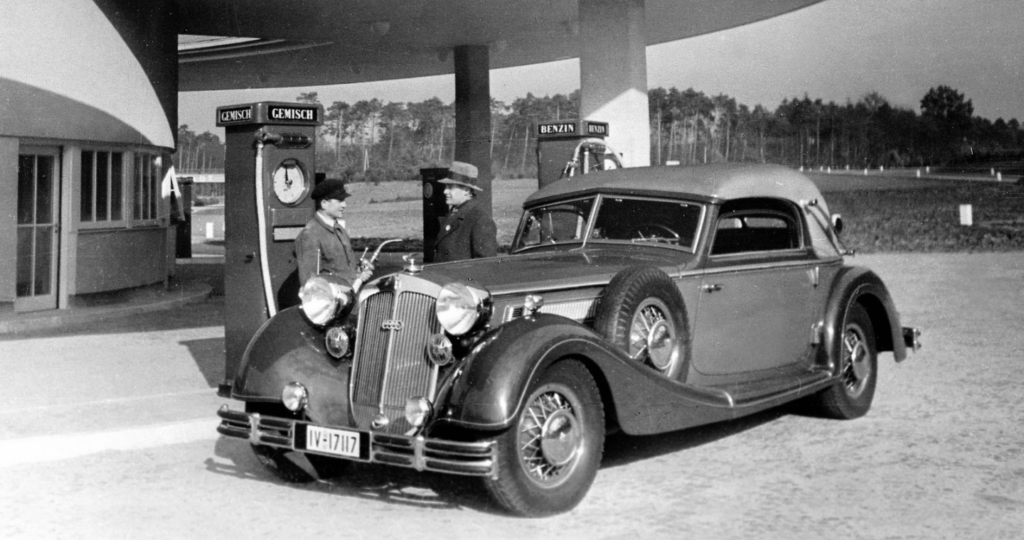
Bereits in den frühen 1920er Jahren positionierte sich Horch mit seinen Fahrzeugen im Luxussegment. Entsprechend sollten die Fahrzeuge motorisiert sein. So entwickelte Paul Daimler, der älteste Sohn des Automobilpioniers Gottlieb Daimler, der von 1923 bis 1928 als Chefkonstrukteur und technischer Direktor bei Horch tätig war, 1926 den ersten deutschen Reihenachtzylinder-Serienmotor und verwirklichte damit einen Traum.
Daimler setzte bei diesem Motor auf Innovationen und ging neue Wege: Der 5-Liter-Achtzylinder war seiner Zeit weit voraus. So setzte man beim Horch-Motor bereits 1926 eine obenliegende Nockenwelle (OHC) und verzichtete auf Stoßstangen sowie Kipphebel. Dadurch wurden die mechanischen Geräusche drastisch reduziert und die Laufruhe des Motors gesteigert. Dies war ein entscheidendes Konstruktionsmerkmal, um den Motor im Luxusbereich platzieren zu können. Die Konkurrenz bot zwar mehr Leistung als die ersten 100 PS des Motors, dafür kamen jedoch Kompressoren zum Einsatz, deren Leistungssteigerung mit Geräuschentwicklung erkauft wurde.
Später zog sich Paul Daimler aus der Vollzeit-Ingenieurarbeit im Unternehmen zurück. Von 1929 bis 1931 trat Fritz Fiedler seine Nachfolge als Chefkonstrukteur bei Horch an und entwickelte das Konzept des Reihenachtzylinders weiter. Mit Detailverbesserungen, zu denen unter anderem überarbeitete und anders profilierte Nockenwellen gehörten, steigerte Fiedler die Leistung des Motors auf 120 PS. Diese Leistung wurde im neueren Modell 853 „A“ erreicht.
Das Vermächtnis des „Horch 8“
Zwar war er nicht der stärkste Motor seiner Zeit, dank seiner kraftvollen und elastischen Leistungsentfaltung sowie der ruhigen Laufruhe des Achtzylinders
war er aber extrem souverän – selbst bei dem Fahrzeuggewicht des Horch 853 von fast drei Tonnen. Er verkaufte sich im Luxussegment erfolgreicher als die teureren Mercedes-Kompressorwagen. Er bildete das Herzstück der luxuriösen Modellreihe
„Horch 8“ und machte die Marke aus Zwickau zu einem Symbol deutscher Ingenieurskunst und Eleganz der Vorkriegszeit.
Beschädigtes Altteil
Die originale Nockenwelle, die den Experten der CamPro GmbH aus Bochum vorgelegt wurde, wies Pitting und Korrosionsschäden auf den Laufflächen der Nocken auf. „Leider waren die Vorschädigungen bereits so stark ausgeprägt, dass wir dem nicht mehr mittels Schleifen beikommen konnten“, so Thomas Vogel, Geschäftsführer der CamPro GmbH. „Nachdem klar war, dass eine Neufertigung unumgänglich war, haben wir in Rücksprache mit dem Kunden auch noch eine Optimierung des Nockenprofils vorgenommen und uns für ein modernes Nockenprofil entschieden, das dem späteren Nockenprofil des Horch 853 A nachempfunden ist.“
Neuanfertigung aus Vergütungsstahl
Bei der Nachfertigung der Nockenwelle verwenden die Nockenwellenprofis einen hochfesten Vergütungsstahl (42CroMo4). Dank seines hohen Chrom- und Molybdänanteils verfügt der Stahl über eine hohe Festigkeit, Zähigkeit und gute Verschleißfestigkeit. Die Nockenwellen des Reihen-Achtzylinders für einen Pkw-Motor sind verhältnismäßig groß und weisen neun Lagerzapfen auf, an denen sie vom Zylinderkopf getragen werden. Entsprechend muss die Nockenwelle während des Schleifprozesses von vier Lünetten gestützt werden, um ein Durchbiegen oder Wegdrücken zu vermeiden.
„Die Länge der Nockenwelle ist für uns keine Herausforderung, da wir aus dem Lkw- und Marinebereich deutlich längere Nockenwellen gewohnt sind. Für einen Pkw-Motor ist es dennoch etwas Besonderes, da Reihenachtzylinder seit den 1950er Jahren in diesem Bereich praktisch keine Rolle mehr spielen und von kompakteren V8-Motoren verdrängt wurden“, so Thomas Vogel.
Königswelle statt Stößelstangen
Beim Antrieb der Nockenwelle setzte Horch auf die sogenannte Königswelle, einen Zahnradtrieb, der Kurbel- und Nockenwelle miteinander verbindet. Dieser Antrieb bietet gegenüber den damals üblichen Stößelstangen Vorteile bei der Geräuschentwicklung, seine Herstellung ist jedoch deutlich aufwendiger und teurer. Zahnriemen und Steuerketten spielten in den 1930er Jahren hingegen noch keine relevante Rolle im Steuertrieb. Um die stirnseitigen Zahnräder aufzunehmen, verfügt die Nockenwelle über eine Kerbverzahnung, die eine spielfreie Kraftübertragung ermöglicht. Dahinter ist die erste Lagerstelle mit ihren großen Ölbohrungen sichtbar. Über diese wird die gesamte Nockenwelle mit Schmierstoff versorgt.
Finish für die Lagerzapfen
Nach dem Schleifen werden die Nockenwellen gasnitriert. Dieser Prozess verbessert die Härte der Oberfläche auf 55-56 HRC und hat positive Auswirkungen auf die Gleit- und Notlaufeigenschaften. Durch das Verfahren erhalten die Nockenwellen ihr neues, mattgraues Finish. Anschließend werden die Lagerzapfen der Nockenwelle noch einmal auf die Schleifmaschine gegeben. Sie werden erst nach diesem Prozessschritt auf Fertigmaß und höchste Oberflächengüte geschliffen. So wird die bestmögliche Standfestigkeit der neuen Welle erreicht.
Bereit für die nächsten Jahrzehnte
Abschließend durchläuft die Welle neben der Profilprüfung noch ein manuelles Läppverfahren, um die finale Oberfläche der Lagerzapfen zu erzielen. Nach der Endkontrolle mit dem digitalen Profilmessgerät ist die Welle einbaufertig. „Bei guter Pflege ist dies vermutlich die letzte Nockenwelle für dieses Fahrzeug“, kommentiert Thomas Vogel die erfolgreiche Neuanfertigung der Horch-Nockenwelle.
Quellen
- Text BEPOINT, Bilder BEPOINT / Sergey Kohl / Locha79 / Dreamstime.com